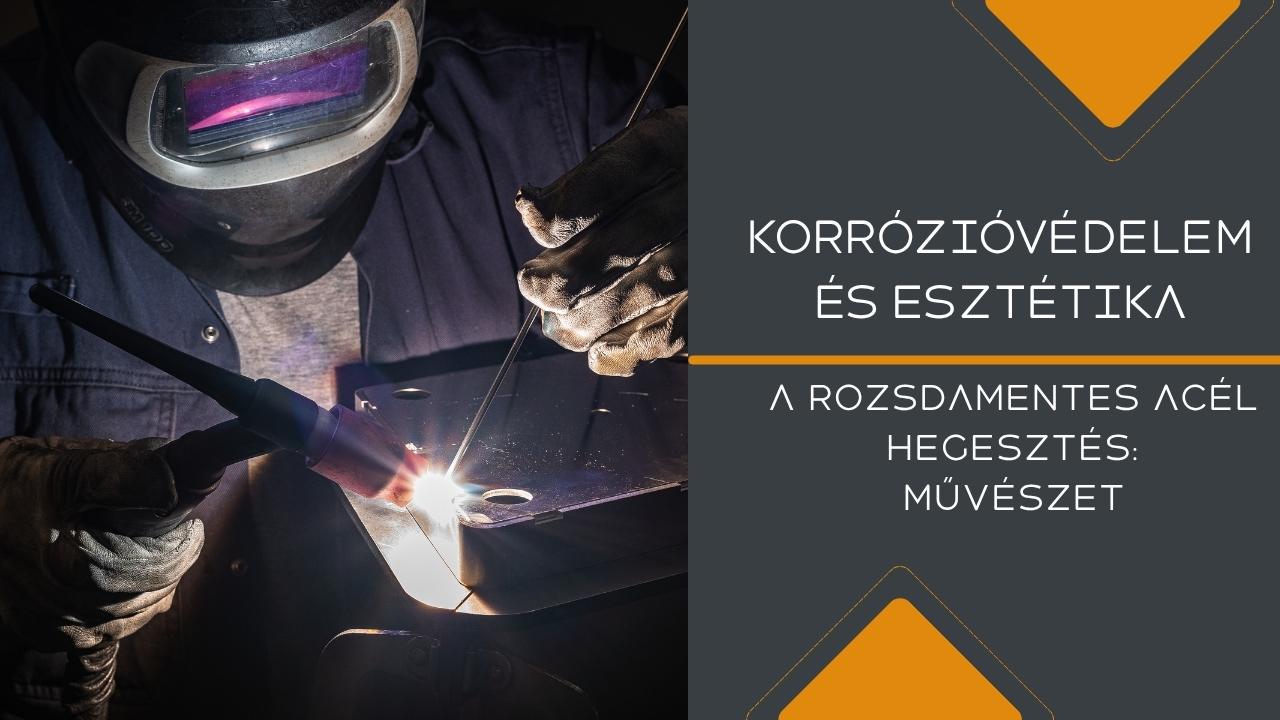
A rozsdamentes acél hegesztése során a legnagyobb kihívást a króm-oxid réteg megóvása jelenti. Ha az anyag túl sok hőt kap, megjelenik a szakzsargonban futtatási színeknek nevezett jelenség: a sárgás, kékes vagy lilás oxidrétegek. Bár ezek sokszor látványosak, valójában azt jelzik, hogy a korrózióállóság csökkent, és az anyag érzékenyebbé vált a rozsdásodásra. A Ferr-Váznál ezért alkalmazunk minimális energiabevitelt és folyamatos argon védőgáz-lefedettséget. A cél, hogy a varratok teljesen fehérek vagy fényesek maradjanak.
A rozsdamentes acél hegesztés során a hőbevitel kontrollja nemcsak esztétikai kérdés, hanem alapvető korrózióvédelmi tényező is. Ha a hegesztési zóna túlzottan felmelegszik, az anyag felületén kialakuló oxidréteg megbomlik, ami hosszú távon a korrózióállóság csökkenéséhez vezethet. Ezért az AVI (TIG) hegesztés során alkalmazott precíz paraméterezés és a stabil védőgáz-áramlás kulcsszerepet játszik abban, hogy a varrat nemcsak szép, hanem tartós is maradjon. A Ferr-Váz gyakorlatában ez a tudatos hőmenedzsment biztosítja a nemesacél szerkezetek megbízhatóságát, még extrém környezeti terhelés esetén is.
Extrém gázvédelem „Jumbo” fúvókákkal
Vannak olyan kritikus alkalmazások (például titán vagy speciális rozsdamentes szerkezetek hegesztése), ahol a hagyományos védelem nem elegendő. Ilyenkor hívjuk segítségül az úgynevezett Jumbo fúvókákat. Ezek a nagyméretű kerámia fúvókák hatalmas területen biztosítanak argon-páncélt a forró fémnek, megvédve azt az oxidációtól még azután is, hogy a hegesztőpisztoly már továbbhaladt. Ez a módszer garantálja, hogy a fémfelület 200 Celsius-fok alatt találkozzon először a levegő oxigénjével. Így lehet megőrizni ötvözés során szerzett tulajdonságait.
A deformáció kezelése és az utólagos tisztítás
A rozsdamentes acél hegesztésekor keletkező feszültségek gyakran okoznak vetemedést. Ezt a Ferr-Váz szakemberei előfeszítéssel, mechanikus egyengetéssel vagy lánggal történő hőegyengetéssel kompenzálják, hogy a végeredmény méretpontos maradjon. A folyamat végén pedig elektropolírozással vagy pácpasztával kémiai úton távolítjuk el az esetleg visszamaradó elszíneződéseket, így biztosítjuk a homogén, esztétikus és maximálisan korrózióálló felületet.
Túlhevítés hatása a rozsdamentes acél hegesztésben
Ha a hegesztési terület, beleértve a varratot és a környező hőhatásnak kitett zónát (HAZ – Heat Affected Zone) túlzottan felmelegszik, több dolog történik:
- Oxidáció intenzitása nő: magas hőmérsékleten az oxigén sokkal könnyebben reagál a fémekkel. A bevonatos elektródás vagy fluxusos hegesztéseknél a salakból felszabaduló oxigén, vagy a levegőből diffundáló oxigén intenzívebben kezd reagálni a felhevült fémfelülettel.
- Króm-Oxid réteg bomlása és oxidációja: a rozsdamentes acél felületét védő króm-oxid réteg szétesik, és a benne található króm, valamint más ötvözőelemek (pl. nikkel) maguk is oxidálódni kezdenek. Ez a folyamat vezet a különböző színű oxidrétegek megjelenéséhez. Amit többek között futtatási színek vagy hegesztési színek is nevezünk, amelyek sárgától a kékig, liláig terjedhetnek. Ezek a színek látványosak, és bizonyos felhasználásban akár esztétikusnak is számíthatnak. Valójában azonban a különböző fémoxidok, illetve a króm-oxid réteg vastagságának és összetételének változásait jelzik.
- Karbid kicsapódás szenzitizáció (Sensitization): bár ez nem közvetlenül a külső oxidréteg hibája, hanem a belső mikro struktúráé, a túlhevítés és a megfelelő hűtési sebesség elmaradása (pl. lassú lehűlés a HAZ-ban) kedvez a krómkarbidok kicsapódásának a szemcsehatárokon. A karbidok kivétele krómot von el a környező mátrixból, ami csökkenti a szemcsehatárok helyi krómkoncentrációját. Ezáltal a szemcsehatárok kevésbé passziválódnak, és korróziós szempontból sérülékenyebbé válnak (pl. szemcseközi korrózió – Intergranular Corrosion, IGC).
- Oxigén beépülése: az égés során, illetve a felhevült fémen lerakódó oxidok és szennyeződések beépülhetnek a varratanyagba vagy a HAZ-ba, ami ronthatja a mechanikai tulajdonságokat és a korróziós ellenállást.
Hegesztésnél sem csak a kötés létrehozása számít
A rozsdamentes acél hegesztése tehát valóban a szakmai precizitás és tapasztalat egyik legmagasabb szintje. Itt minden apró részlet számít a végeredmény szempontjából. A Ferr-Váznál nemcsak a kötés létrehozása a cél, hanem az is, hogy az anyag eredeti korrózióállóságát és esztétikai megjelenését maradéktalanul megőrizzük. Ez a szemlélet azt jelenti, hogy a hegesztési folyamat minden lépése – a hőbevitel kontrolljától kezdve a védőgáz alkalmazásán át egészen az utókezelési eljárásokig – tudatosan felépített és ellenőrzött rendszer része.
Az eredmény nemcsak tartós és ellenálló szerkezet, hanem olyan vizuálisan is kifogástalan felület, amely megfelel a legmagasabb ipari és esztétikai elvárásoknak is. A Ferr-Váz felfogásában a hegesztés tehát nem rejtett technológiai lépés. Hanem késztermék értékének szerves része, amely hosszú távon is meghatározza annak minőségét, megbízhatóságát és megjelenését.